

В статье рассмотрены требования к датчикам, применяемым в пищевой промышленности, где оборудование регулярно подвергается санитарной обработке, может контактировать с вязкими и липкими средами, должно заменить импортные датчики без переделки технологической линии и т. д. На примере гигиенических датчиков ОВЕН для пищевого производства описаны особенности гигиенического исполнения, материалы и конструкции измерительных узлов, CLAMP-присоединение, устойчивость к CIP-мойке и SIP-стерилизации.
Компания ОВЕН, г. Москва

Современные пищевые производства работают в условиях, когда цена даже незначительного отклонения технологического процесса может оказаться чрезвычайно высока. При этом стабильность процесса порой зависит от корректной работы всего лишь одного датчика. Если в других отраслях неисправность датчика на промышленном предприятии приводит к снижению производительности или внеплановому ремонту, то в пищевой отрасли – к потере целой партии продукции и серьезным финансовым затратам.
Дополнительные требования к датчикам на пищевых производствах связаны с особенностями их эксплуатации. Они могут устанавливаться непосредственно в трубопроводах, емкостях и технологических аппаратах, контактировать с продуктом и регулярно подвергаться мойке. Наличие внутренних полостей, труднодоступных участков и шероховатых поверхностей может задерживать остатки продукта, затруднять санитарную обработку и создавать риск загрязнения. Поэтому здесь устанавливают датчики специального гигиенического исполнения, конструкция которых изначально разработана с учетом требований санобработки. Особое внимание уделяется материалу контактирующих с продуктом частей, качеству обработки поверхности, конструкции измерительного узла, способу присоединения и устойчивости прибора к регулярной санитарной обработке.
Гигиенические датчики российского производства
Если еще несколько лет назад датчики в гигиеническом исполнении в основном поставляли зарубежные производители, то сегодня предприятиям необходимы отечественные решения. Это связано как с программой импортозамещения, так и с плановой модернизацией производства.
Линейка гигиенических датчиков ОВЕН (рис. 1) разработана с учетом требований пищевых производств к типу материалов, качеству обработки поверхности и конструктивному исполнению приборов, что подтверждено соответствующими гигиеническими сертификатами. Такими характеристиками обладают, в частности, термопреобразователи ДТС315М, ДТС415М, ДТС205, преобразователи давления ПД100И, вибрационный сигнализатор уровня ВДУ, датчик-сигнализатор уровня ДС.ПВТ.5 и игольчатые (колбасные) датчики.
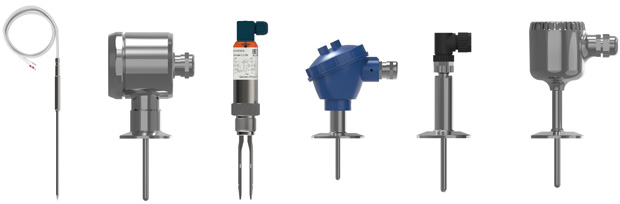
Рис. 1. Линейка гигиенических датчиков ОВЕН
Как конструкция датчика обеспечивает безопасность продукта
Одним из ключевых требований к датчикам такого типа является использование коррозионно-стойкой нержавеющей стали. Широкое распространение получила сталь марки AISI 316L, способная сохранять свойства даже при длительной эксплуатации в условиях постоянной влажности и регулярных обработок.
Не менее важным параметром является качество обработки поверхности. Наличие полостей, углов или шероховатостей способствует удержанию остатков продукта после завершения производственного цикла. Поэтому контактирующие со средой части датчика выполняются максимально гладкими, а конструкция минимизирует образование застойных зон и обеспечивает свободное омывание элементов агрессивным моющим раствором.
Значение имеет и способ присоединения датчика к технологическому оборудованию. На пищевых производствах широко используется гигиеническое быстроразъемное соединение CLAMP. Оно позволяет интегрировать устройство непосредственно в трубопровод или емкость, а при необходимости сравнительно быстро демонтировать его для обслуживания или поверки.
Требования к гигиеническому исполнению на этом не заканчиваются. Важным испытанием становится ежедневная санитарная обработка оборудования.
CIP и SIP: как соответствовать стандарту?
На современных пищевых предприятиях для промывки трубопроводов и аппаратов без их демонтажа применяется технология CIP (Cleaning In Place – очистка на месте). В зависимости от технологического процесса через систему последовательно циркулируют моющие растворы и горячая вода, после чего выполняется ополаскивание. Интенсивной мойке подвергаются и наружные поверхности оборудования. При недостаточной защите влага может постепенно проникать внутрь датчика и со временем привести к отказу электроники.
В таких условиях большое значение приобретают герметичность корпуса датчика, устойчивость материалов и уплотнений к воздействию воды и моющих составов. Такие условия эксплуатации характерны, например, для оборудования молочного комбината «Каргопольский», где на моечной станции предусмотрено три режима мойки: щелочью, кислотой или водой.
Еще более строгие требования предъявляет стерилизация SIP (Sterilization In Place), при которой оборудование обрабатывается паром при высокой температуре. Поэтому при подборе средств измерения необходимо учитывать не только рабочую температуру технологического процесса, но и условия санитарной обработки конкретного оборудования.
CLAMP-соединение: модернизация без переделки
Однако даже самый надежный датчик не принесет ожидаемого эффекта, если его установка усложняет обслуживание оборудования или требует доработки технологической линии. Сегодня решить эту задачу бывает непросто, так как многие пищевые предприятия продолжают эксплуатировать линии, изначально оснащенные датчиками зарубежных производителей. При модернизации важно заменить их отечественными приборами без переделки технологической линии и длительной остановки производства.
Проект «Талицкое молоко»
На молочном заводе «Талицкое молоко» требовалось провести модернизацию и заменить импортные датчики на отечественные. Одним из ключевых требований была совместимость с действующей системой: переход на российское оборудование не должен был сопровождаться переделкой кабельных линий и длительной остановкой производства. Для реализации проекта были выбраны датчики температуры ОВЕН ДТС205.
Благодаря соединению CLAMP (рис. 2) переход не потребовал перестройки существующей системы. Надежность решения подтверждена несколькими годами промышленной эксплуатации: на предприятии датчики эксплуатируются более пяти лет. За это время отказов и существенных замечаний к их работе не возникало. Приборы выдерживают регулярную наружную мойку струей воды под высоким давлением, которая является обязательной частью санитарного обслуживания молочного оборудования.
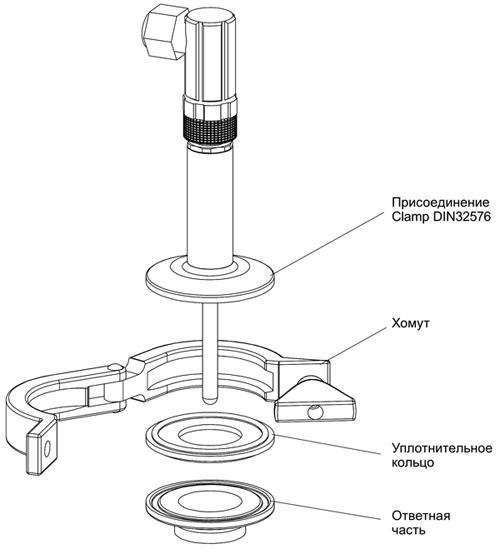
Рис. 2. Монтаж датчика ОВЕН ДТС205 с CLAMP-присоединением
Этот пример показывает, что при модернизации пищевого производства важно учитывать сразу несколько факторов: метрологические характеристики прибора, его конструктивную совместимость с существующей линией, удобство обслуживания и устойчивость к реальным условиям эксплуатации.
Принцип измерения с учетом свойства продукта
Гигиеничность и совместимость с действующим оборудованием – только часть требований. Для вязких, налипающих, пенящихся или неоднородных сред, например, майонезной эмульсии, необходимо правильно выбрать принцип измерения.
ВДУ-проект «КАМАКО»
На линии производства майонеза компании «КАМАКО» необходимо контролировать наличие продукта в трубопроводе перед гомогенизатором. Емкостные, оптические или кондуктометрические датчики дают в такой среде нестабильный сигнал. Поэтому в трубопровод установили вибрационный сигнализатор уровня ОВЕН ВДУ. Его чувствительный элемент – вибрационная вилка – колеблется с определенной резонансной частотой. При контакте с продуктом частота изменяется, электронный блок фиксирует это изменение и формирует дискретный сигнал. Вибрационный метод практически не зависит от электропроводности и диэлектрической проницаемости продукта, устойчив к пузырькам и пене и может применяться при работе с вязкими налипающими средами. Чувствительная часть ВДУ изготавливается из нержавеющей стали AISI 316L, а гигиенические исполнения также оснащаются присоединениями CLAMP (рис. 3).
Рис. 3. «Вибровилки» ОВЕН решают задачи контроля уровня вязких и липких сред на масложировых производствах
В промышленной эксплуатации ВДУ показал устойчивость к налипанию майонезной эмульсии, отсутствие ложных срабатываний и высокую скорость реакции при опорожнении трубы. Простая конструкция без движущихся частей облегчает очистку и сокращает объем обслуживания.
Даже в пределах одной отрасли универсального решения не существует. Выбирать необходимо не просто датчик температуры, давления или уровня, а прибор, конструкция и принцип работы которого соответствуют свойствам конкретного продукта и технологической задаче.
О температуре, давлении и уровне
Линейка гигиенических датчиков ОВЕН охватывает основные параметры, контролируемые на пищевых производствах: температуру, давление и уровень.
Температура является одним из ключевых параметров во многих технологических процессах. От нее зависят режимы пастеризации, процессы брожения, термическая обработка и условия хранения продукции. Для таких задач могут применяться термопреобразователи ОВЕН ДТС315М и ДТС205 в гигиеническом исполнении. Компактная конструкция позволяет устанавливать датчики непосредственно в трубопроводах, емкостях и технологических аппаратах.
Для точечного измерения температуры в твердых продуктах используется серия игольчатых датчиков: ДТС294, ДТС164, ДТС174, ДТС184, ДТПХ194. Такие устройства часто используют, например, в коптильнях, где важно контролировать температуру внутри мясного изделия.
Для измерения давления особенно важно учитывать свойства среды. Вязкие продукты, например, йогурты, фруктовые наполнители, патока, сиропы или сгущенное молоко, способны создавать дополнительные сложности для стандартных измерительных узлов. Попадание продукта во внутренние полости может ухудшать динамику измерения и усложнять очистку. Для подобных процессов применяются преобразователи давления ОВЕН ПД100И в исполнениях с открытой торцевой мембраной. Такая конструкция позволяет контролировать давление вязких продуктов без внутренних полостей измерительного узла, в которых могла бы скапливаться среда.
Контроль уровня необходим при хранении сырья, приготовлении рецептурных смесей, заполнении промежуточных емкостей и защите насосного оборудования от работы без продукта. Для этих целей, помимо вибрационных сигнализаторов ВДУ, применяется датчик-сигнализатор уровня ОВЕН ДС.ПВТ.5, предназначенный для работы с электропроводными жидкостями. Преобразователь может использоваться для контроля наличия среды, формирования сигналов аварийного уровня и управления исполнительным оборудованием.
Заключение
В пищевой промышленности надежность датчика определяют такие факторы, как точность измерений, конструкция и материалы, устойчивость к санитарной обработке, соответствие свойствам конкретного продукта. В совокупности они обеспечивают стабильную работу оборудования, снижают риск загрязнения продукции и упрощают обслуживание технологической линии. Поэтому выбор гигиенического исполнения становится частью общей задачи по обеспечению безопасности и непрерывности производства.
Опубликовано в журнале «ИСУП» № 4(124)_2026
Компания ОВЕН, г. Москва,
тел.: +7 (495) 727‑3016,
эл. почта: salesowen.ru
Иллюстрации предоставлены компанией ОВЕН
_big.jpg'); "2(116)_small.jpg")
